- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
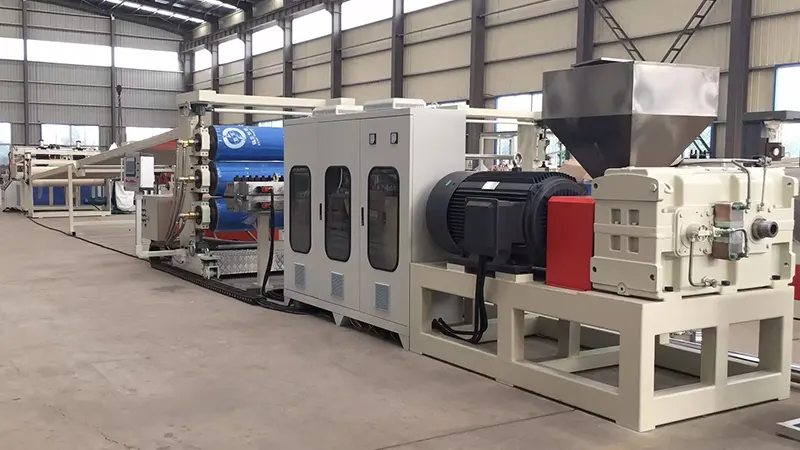
PS شیٹ اخراج لائن: مستحکم شیٹ کے معیار کے لیے عام پیداواری مسائل اور عملی حل
پولیسٹیرین (PS) شیٹ اخراج لائنیں۔پلاسٹک کی پروسیسنگ انڈسٹری میں بڑے پیمانے پر استعمال ہوتے ہیں، لیکن اصل پیداوار میں، ہر مرحلہ—خام مال کی تیاری سے لے کر سمیٹنے تک—ایسے مسائل پیش کر سکتے ہیں جو معیار اور کارکردگی کو متاثر کرتے ہیں۔ یہ مضمون عام خامیوں، ان کی بنیادی وجوہات، اور فرنٹ لائن آپریٹنگ تجربے کی بنیاد پر عملی انسدادی اقدامات کا جائزہ لیتا ہے، جس سے پروڈکشن ٹیموں کو مسائل کی جلد تشخیص اور مؤثر طریقے سے عمل کو بہتر بنانے میں مدد ملتی ہے۔
1. خام مال کی تیاری: عملی تحفظات
مسئلہ 1: چادر کی سطح پر چاندی کی لکیریں یا بلبلے۔
یہ ضرورت سے زیادہ نمی کی ایک کلاسک علامت ہے۔ PS ہلکا ہائیگروسکوپک ہے؛ یہاں تک کہ نمی کی تھوڑی مقدار بھی پگھلنے والے درجہ حرارت پر بخارات بن جائے گی، جس سے سطح پر چاندی کے نشان یا تیار شدہ شیٹ میں اندرونی بلبلے بن جائیں گے۔
حل:
-
یقینی بنائیں کہ خشک کرنے والا نظام صحیح طریقے سے کام کر رہا ہے۔ تجویز کردہ خشک کرنے کے حالات: 2-3 گھنٹے کے لیے 75–80°C۔
-
شٹ ڈاؤن کے بعد دوبارہ شروع کرتے وقت، نمی سے آلودہ مواد کو ڈائی میں داخل ہونے سے روکنے کے لیے پگھلنے کے پہلے حصے کو صاف کریں۔
-
مرطوب موسموں میں، خشک ہونے کا وقت بڑھائیں اور نمی کے مواد کی باقاعدگی سے نگرانی کریں۔ نمی کا ہدف 0.05% سے کم ہونا چاہیے۔
مسئلہ 2: ضرورت سے زیادہ ری گرائنڈ استعمال سے میکانکی خصوصیات کو کم کرنا
ایج ٹرم اور سکریپ کا استعمال لاگت کی بچت کا ایک مؤثر اقدام ہے، لیکن ریگرینڈ ہر پروسیسنگ سائیکل کے ساتھ تھرمل انحطاط سے گزرتا ہے، جس سے چین کی کٹائی ہوتی ہے۔ اس کے نتیجے میں کم اثر کی طاقت کے ساتھ ٹوٹنے والی چادریں بنتی ہیں۔
حل:
-
پروڈکٹ کی ضروریات کی بنیاد پر ایڈجسٹ کرتے ہوئے، ریگرائنڈ مواد کو 15% اور 25% کے درمیان رکھیں۔ اعلیٰ واضح شفاف شیٹس کے لیے، تناسب کو مزید کم کریں یا مکمل طور پر دوبارہ سے گریز کریں۔
-
آلودگی کو روکنے کے لیے استعمال کرنے سے پہلے خشک اور ڈی ڈسٹ کو اچھی طرح سے ریگرینڈ کریں۔
-
ریگرینڈ کی وجہ سے ہونے والے سختی کے نقصان کی تلافی کے لیے امپیکٹ موڈیفائرز کو شامل کرنے پر غور کریں۔
2. اخراج سیکشن: عام مسائل اور ایڈجسٹمنٹ
مسئلہ 3: آؤٹ پٹ میں اتار چڑھاؤ ناہموار شیٹ کی موٹائی کا باعث بنتا ہے۔
اخراج کے نظام میں یہ ایک اکثر مسئلہ ہے، جس کا تعلق عام طور پر غیر مستحکم اسکرو رفتار، متضاد خوراک، یا بیرل درجہ حرارت میں اتار چڑھاؤ سے ہوتا ہے۔
خرابیوں کا سراغ لگانے کے اقدامات:
-
فیڈ ہوپر میں "برجنگ" کی جانچ کریں (مٹیریل اوپر لٹک رہا ہے اور نیچے نہیں بہہ رہا ہے)۔ برج بریکر لگائیں یا اگر ضروری ہو تو زبردستی کھانا کھلانے پر سوئچ کریں۔
-
ایکسٹروڈر بیرل کے ساتھ درجہ حرارت کی ترتیبات کی تصدیق کریں۔ فیڈ زون میں زیادہ گرم ہونا قبل از وقت پگھلنے اور بے ترتیب فیڈ کا سبب بن سکتا ہے۔
-
ایکسٹروڈر اور ڈائی کے درمیان پگھلنے والا پمپ لگائیں۔ یہ سکرو پلسیشن پریشر کے اتار چڑھاو کو مؤثر طریقے سے الگ کرتا ہے، مستقل ڈائی انلیٹ پریشر کو یقینی بناتا ہے- یہ موٹائی کی درستگی کے لیے سب سے مؤثر سرمایہ کاری میں سے ایک ہے۔
مسئلہ 4: ضرورت سے زیادہ درجہ حرارت سے پگھلنا اور زرد ہونا
PS میں نسبتاً تنگ پروسیسنگ ونڈو ہے۔ 240 ° C سے اوپر، تھرمل انحطاط نمایاں ہو جاتا ہے، جو زرد پگھلنے اور شفافیت میں کمی کے طور پر ظاہر ہوتا ہے۔
حل:
-
فیڈ زون سے میٹرنگ زون تک بتدریج گریڈینٹ میں بیرل کا درجہ حرارت سیٹ کریں، زیادہ سے زیادہ درجہ حرارت 220–230 °C پر رکھا جائے۔
-
سکرو کی رفتار چیک کریں — زیادہ RPM سے ضرورت سے زیادہ قینچ ناپسندیدہ رگڑ والی حرارت پیدا کرتی ہے۔
-
15 منٹ سے زیادہ رکنے کے لیے، یا تو بیرل کا درجہ حرارت کم کریں یا پگھلنے کو صاف کریں تاکہ مواد کو بیٹھنے اور گرنے سے روکا جا سکے۔
3. ڈائی اینڈ کیلنڈر کنٹرول: کلیدی نکات
مسئلہ 5: ٹرانسورس موٹائی میں نمایاں تغیر
یہ عام طور پر ڈائی لِپ گیپ کی غلط ایڈجسٹمنٹ یا ڈائی چوڑائی میں پگھلنے والے درجہ حرارت کی ناہموار تقسیم کے نتیجے میں ہوتا ہے۔
حل:
-
ٹارگٹ موٹائی کی بنیاد پر ڈائی ہونٹ گیپس کو ایڈجسٹ کریں۔ معاوضے کا ایک عام اصول یہ ہے کہ کنارے کے سکڑنے کو دور کرنے کے لیے مرکز کو کناروں سے تھوڑا پتلا رکھا جائے۔
-
تصدیق کریں کہ تمام ڈائی ہیٹنگ بینڈ یکساں طور پر کام کر رہے ہیں۔ غیر مساوی درجہ حرارت پگھلنے کے بہاؤ کی متضاد شرح کا سبب بنتا ہے۔
-
چوڑی چادروں کے لیے، ڈائی کے اوپر ایک جامد مکسر لگائیں تاکہ چوڑائی میں پگھلنے والے درجہ حرارت کی یکسانیت کو بہتر بنایا جا سکے۔
مسئلہ 6: شیٹ پر کیلنڈر رولز یا رول مارکس سے چپکا ہوا مواد
یہ نقائص براہ راست سطح کے معیار کو متاثر کرتے ہیں اور شفاف شیٹ ایپلی کیشنز کے لیے ناقابل قبول ہیں۔
ٹربل شوٹنگ ڈائریکشنز:
-
خروںچ، گڑھے یا باقیات کے لیے کیلنڈر رول کی سطحوں کا معائنہ کریں۔ سرشار رول کلینر کے ساتھ معمول کی پالش اور صفائی کریں۔
-
تھری رول ٹمپریچر کو احتیاط سے کنٹرول کریں: عام طور پر اوپر والا رول درمیانی رول سے تھوڑا زیادہ گرم ہوتا ہے، نیچے والا رول بہترین ہوتا ہے۔ عین مطابق ترتیبات شیٹ کی موٹائی اور لائن کی رفتار پر منحصر ہیں۔
-
اگر ریلیز ایجنٹ یا اینٹی بلاک کوٹنگ استعمال کر رہے ہیں تو یکساں اطلاق کو یقینی بنائیں۔ ضرورت سے زیادہ استعمال کہرا یا سطح کی چمک میں کمی کا سبب بن سکتا ہے۔
4. فوم پی ایس شیٹ: مخصوص چیلنجز
مسئلہ 7: موٹے یا غیر یکساں سیل کی ساخت
فومڈ PS شیٹس کے لیے، سیل کی خوبصورتی اور یکسانیت کارکردگی کے اہم اشارے ہیں۔ موٹے یا ناہموار خلیے مکینیکل طاقت اور تھرمل موصلیت کی خصوصیات کو نمایاں طور پر کم کرتے ہیں۔
کلیدی کنٹرول پوائنٹس:
-
نیوکلیٹنگ ایجنٹ (ٹیلک) کا بازی اہم ہے۔ الٹرا فائن ٹیلک (5μm سے کم ذرہ کا سائز) استعمال کریں اور کمپاؤنڈنگ مرحلے کے دوران مکمل اختلاط کو یقینی بنائیں۔
-
فوم کے معیار کے لیے سیکنڈری ایکسٹروڈر (کولنگ سٹیج) میں درجہ حرارت کا کنٹرول واحد سب سے اہم عنصر ہے۔ درجہ حرارت کے اتار چڑھاو کو ±1°C کے اندر رکھا جانا چاہیے۔
-
اڑانے والے ایجنٹ کے انجیکشن استحکام کو چیک کریں۔ انجیکشن سسٹم میں دباؤ کے اتار چڑھاؤ سیل کے سائز کی تقسیم کو براہ راست متاثر کرتے ہیں۔
مسئلہ 8: جھاگ والی چادروں میں ضرورت سے زیادہ سکڑ جانا
ضرورت سے زیادہ سکڑنا جہتی عدم مطابقت کا باعث بنتا ہے، خاص طور پر نیچے کی طرف تھرموفارمنگ آپریشنز کے دوران نمایاں ہوتا ہے۔
حل:
-
ہول آف اسپیڈ اور بلو اپ ریشو (BUR) کو ایڈجسٹ کریں۔ مناسب قرعہ اندازی سیل کی سمت بندی کو فروغ دیتا ہے، جو بعد کے سکڑنے کو کم کرتا ہے۔
-
نیوکلیٹنگ ایجنٹ کی خوراک میں قدرے اضافہ کریں — بہتر سیل ڈھانچے بہتر جہتی استحکام میں حصہ ڈالتے ہیں۔
-
وائنڈنگ تناؤ کو معتدل رکھیں۔ ضرورت سے زیادہ تناؤ رینگنے کے سکڑنے کا باعث بن سکتا ہے جب کہ شیٹ رول پر دباؤ میں ہے۔
5. روزانہ کی دیکھ بھال اور پیداوار کی اصلاح
معمول کی دیکھ بھال کی فہرست:
-
بیک پریشر میں اضافے کی بنیاد پر اسکرین پیک کو تبدیل کریں، نہ صرف اس وقت جب دباؤ انتہائی زیادہ ہو جائے۔ مستقل مزاجی کے لیے ایک مقررہ متبادل شیڈول قائم کریں۔
-
وقفے وقفے سے سکرو کو کھینچیں اور پہننے کے لیے بیرل کا معائنہ کریں۔ پہنا ہوا پیچ نمایاں طور پر پلاسٹکائزنگ کی صلاحیت اور آؤٹ پٹ کوالٹی کو کم کرتا ہے۔
-
کیلنڈر رول بیرنگ اور ڈرائیو چینز اکثر وئیر پوائنٹس کو نظر انداز کر دیا جاتا ہے۔ باقاعدگی سے چکنا کریں اور رول متوازی چیک کریں۔
توانائی کی کارکردگی کی تجاویز:
-
لوئر بیرل درجہ حرارت سیٹ پوائنٹس جہاں بھی پلاسٹکائزنگ کوالٹی اجازت دیتا ہے۔ ہر 5 ° C کی کمی توانائی کی کھپت میں تقریباً 3-5% کی بچت کر سکتی ہے۔
-
ماحول کو گرمی کے نقصان کو کم سے کم کرنے کے لیے ایکسٹروڈر بیرل کو انسولیٹ کریں۔
-
ٹھنڈے ہوئے اسکریپ کو دوبارہ گرم کرنے سے بچنے کے لیے جہاں بھی ممکن ہو آن لائن کنارے کو پیس لیں۔
a کا مستحکم آپریشنپی ایس شیٹ اخراج لائنعین مطابق سامان کی حالت کی نگرانی اور مسلسل عمل کی اصلاح پر منحصر ہے. عملی طور پر، زیادہ تر معیار کے مسائل آلات کی خرابیوں سے نہیں بلکہ آپریشنل تفصیلات اور ماحولیاتی تبدیلیوں سے پیدا ہوتے ہیں۔ پروڈکشن ٹیموں کی حوصلہ افزائی کی جاتی ہے کہ وہ تفصیلی پراسیس پیرامیٹر لاگز کو برقرار رکھیں، ہر ایڈجسٹمنٹ کو نتیجے میں آنے والے پروڈکٹ کے معیار کے ساتھ منسلک کریں۔ وقت گزرنے کے ساتھ، یہ سب سے قیمتی، پودوں کے لیے مخصوص حوالہ جات بن جاتا ہے—کسی بھی عام آپریٹنگ گائیڈ سے کہیں زیادہ مفید ہے۔